Una miscela non omogenea resta invisibile a occhio nudo. Si manifesta a valle, nel prodotto finito, spesso quando il problema è già difficile da correggere. Per questo la scelta del miscelatore è una delle decisioni più critiche nella progettazione di un impianto di miscelazione polveri: non dipende solo dalla capacità produttiva richiesta, ma dal prodotto, dal processo, dal settore e da come queste variabili si combinano tra loro.
Perché la scelta del miscelatore conta davvero
Ogni polvere ha il suo carattere. Granulometria, densità apparente, angolo di riposo, tendenza all’impaccamento, abrasività e umidità determinano come il materiale si comporta durante la miscelazione e condizionano la scelta dell’organo miscelante, della sua geometria e delle sue caratteristiche tecniche.
Il miscelatore, inoltre, non lavora mai da solo: il suo dimensionamento deve essere coerente con il contesto impiantistico a monte e a valle, dalle modalità di carico fino alla gestione del prodotto miscelato.
Le principali tipologie
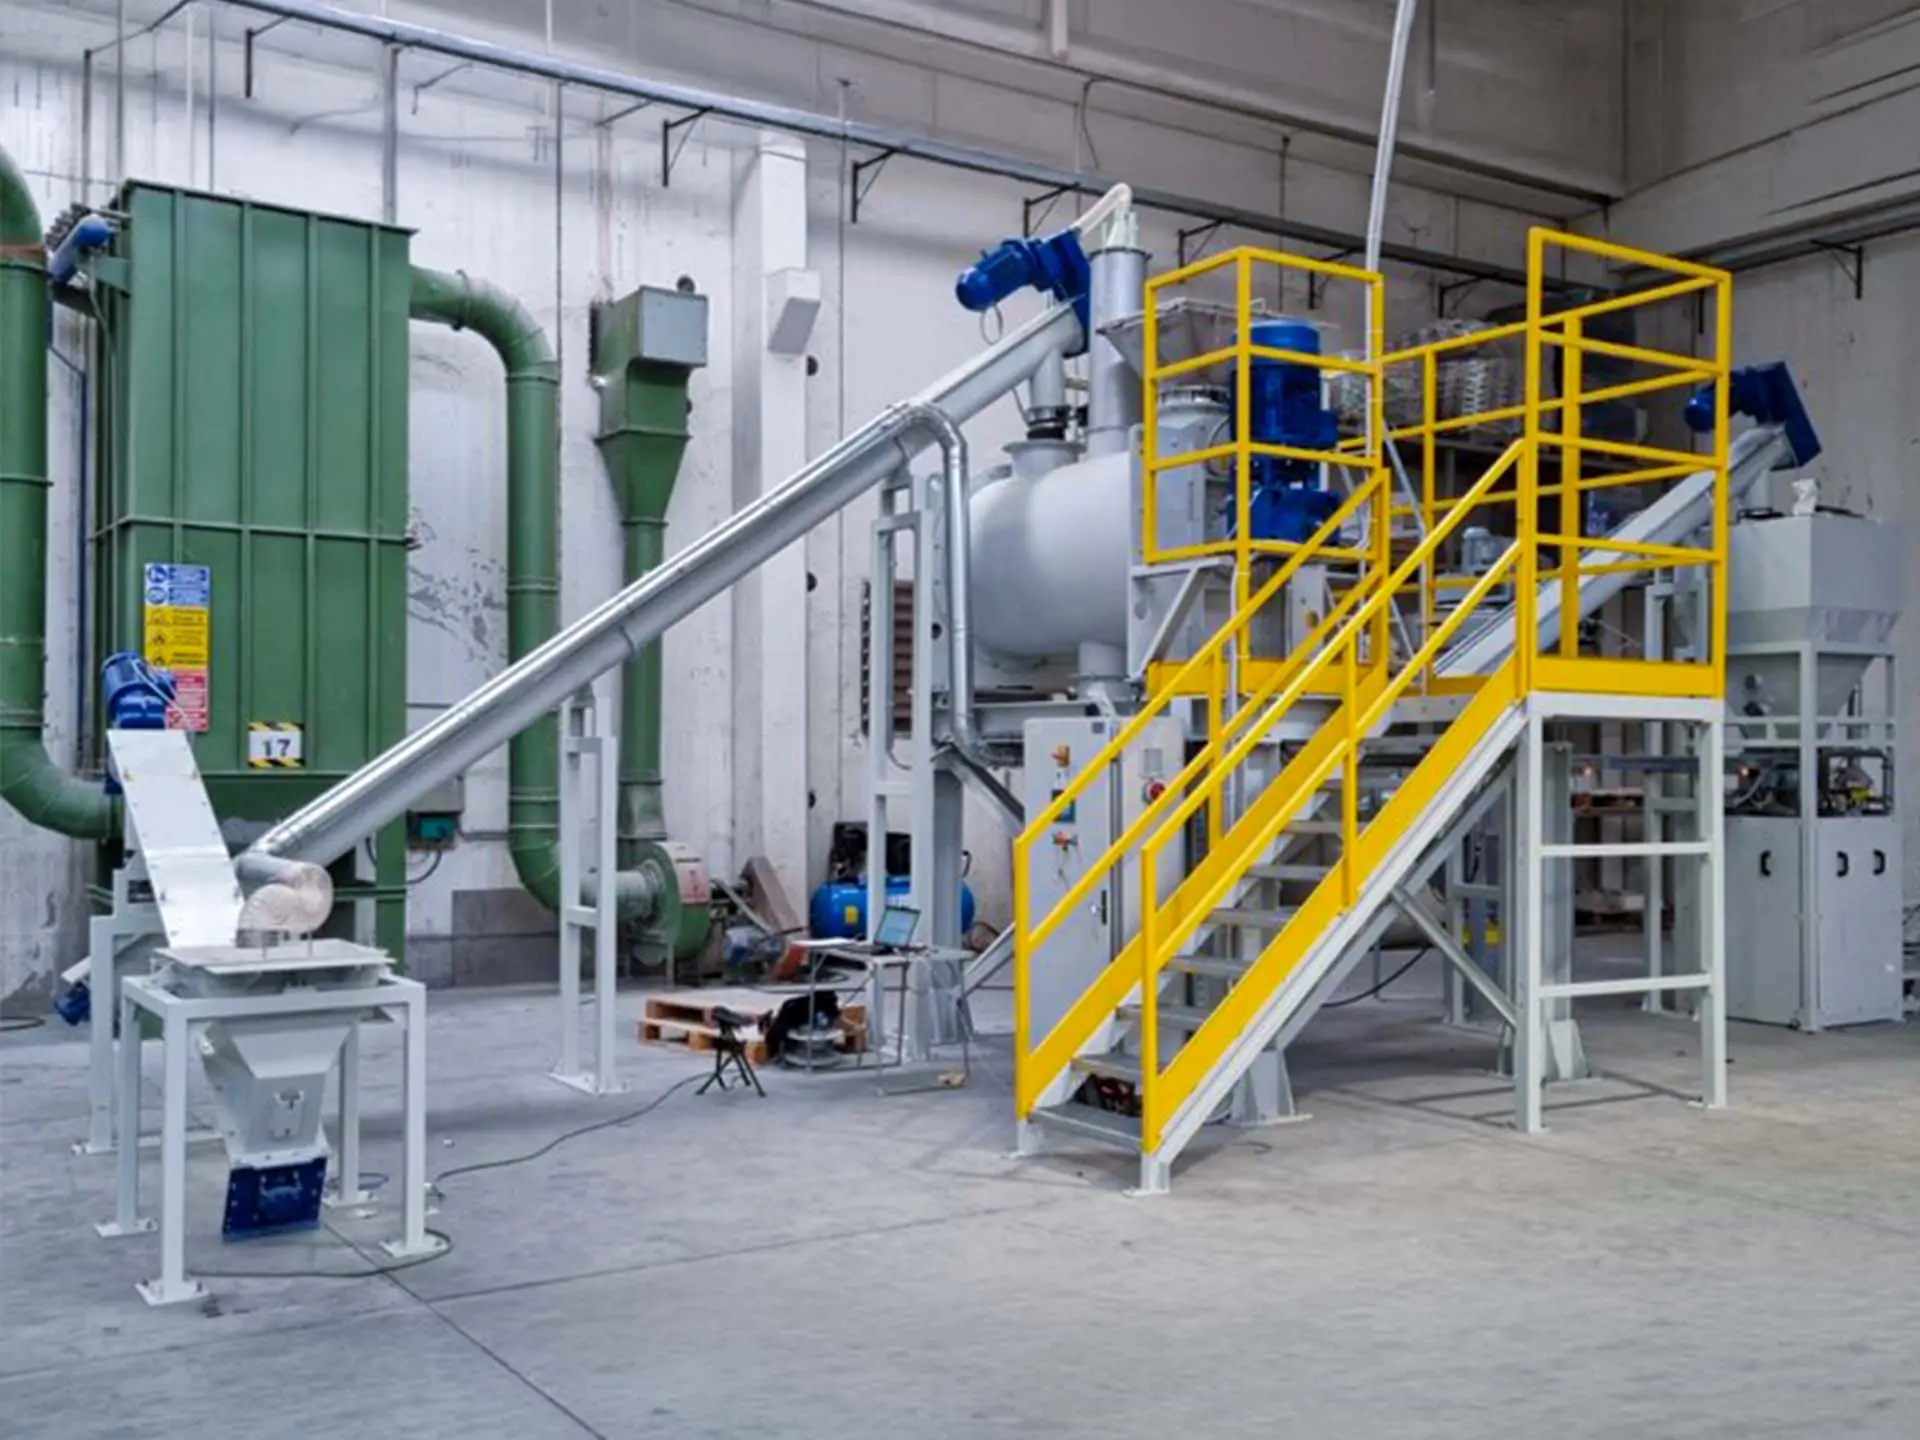
I mescolatori orizzontali sono la soluzione più diffusa negli impianti di miscelazione polveri. La camera di miscelazione è disposta orizzontalmente e il rotore centrale ruota su un albero che, a seconda del prodotto, può avere come organi miscelatori dei vomeri oppure due nastri concentrici orientati in direzioni opposte. Entrambe le configurazioni possono essere integrate con sistemi di pesatura per il controllo preciso della ricetta e chopper per l’aggiunta omogenea di liquidi.
I miscelatori a vomeri lavorano lungo tutta la lunghezza della camera e garantiscono un’azione intensa e omogenea su tutta la massa: sono la scelta ideale per miscele che richiedono alta uniformità e per prodotti con densità apparente variabile, come avviene spesso nell’alimentare o nei premiscelati. I miscelatori a nastro, invece, generano un duplice moto del materiale, sia verso il centro sia verso le estremità; sono più delicati e adatti a polveri facilmente friabili.
L’alimentazione del miscelatore può avvenire meccanicamente tramite una coclea per il dosaggio delle materie prime, oppure direttamente mediante trasporto pneumatico, accoppiando un filtro ciclone sulla bocca di carico.
I criteri di selezione di un miscelatore
| Variabile | Impatto sulla scelta |
|---|---|
| Omogeneità miscelazione | Il mixer a nastro offre una miscelazione più intima ed omogenea delle polveri |
| Abrasività | Materiali abrasivi richiedono rivestimenti antiusura o ceramica |
| Reattività ed esplosività | In presenza di polveri classificate ATEX la macchina deve essere progettata e certificata per la zona di rischio specifica |
| Normativa applicabile | Alimentare (MOCA, ATEX) e chimico impongono requisiti costruttivi sui materiali a contatto e sui sistemi di confinamento |
| Precisione di dosaggio | I sistemi di pesatura con celle di carico consentono il controllo della ricetta e la tracciabilità di processo |
| Tempistiche di miscelazione | Miscelatori a batch necessitano di tempistiche di miscelazione maggiori per via della sequenzialità delle fasi di carico, miscelazione e scarico |
| Umidità materiali in ingresso | Per prodotti con elevati livelli di umidità (fanghi)il miscelatore bialbero a palette risulta essere la scelta migliore. |
Miscelatori per l’industria alimentare: MOCA e ATEX
Il settore alimentare pone vincoli costruttivi precisi. I miscelatori a contatto con alimenti devono rispettare il Regolamento MOCA (CE 1935/2004), che prescrive l’uso di materiali idonei, tipicamente acciaio inox AISI 316L per le superfici a contatto, con geometrie lisce, senza fessure, né spigoli vivi e facilmente ispezionabili. Portelli di ispezione ampi e accesso facilitato alla camera sono requisiti costruttivi standard per le applicazioni alimentari.
Quando si trattano polveri come, tra le altre, farine e zucchero l’impianto rientra nella Direttiva ATEX (2014/34/UE): tutte le componenti elettriche e meccaniche devono essere certificate per la zona di rischio specifica. Negli impianti per il settore alimentare i requisiti ATEX entrano nella progettazione fin dall’inizio: motori, trasmissioni, quadri di controllo e sistemi di aspirazione polveri sono selezionati e certificati per la zona di rischio specifica.
Miscelatori per l’industria chimica
Nel settore chimico la miscelazione coinvolge spesso prodotti con caratteristiche critiche, come alta reattività e tossicità. In questi contesti il confinamento totale non è un’opzione, è un requisito.
In questi contesti i miscelatori integrano tramogge a tenuta stagna, dispositivi di captazione e depolverazione, guarnizioni e materiali resistenti agli agenti aggressivi, così da soddisfare necessità di protezione degli operatori e le prescrizioni ambientali.
L’impianto completo: dalla ricezione della materia prima al prodotto miscelato
Un miscelatore industriale fa parte di una linea integrata che inizia dalla ricezione della materia prima, spesso tramite silos, sistemi svuota big bag e taglia sacchi, prosegue con il trasporto verso il miscelatore mediante coclee dosatrici o trasporto pneumatico e si conclude con il convogliamento del prodotto miscelato verso le fasi di confezionamento successive.
Progettare l’impianto attorno al miscelatore, e non il contrario, significa dimensionare correttamente ogni fase in funzione del processo di miscelazione: le portate a monte, i tempi di ciclo, la gestione del prodotto a valle. In certi settori questo approccio ha anche una valenza normativa: la tracciabilità dall’ingresso della materia prima al prodotto miscelato è spesso un requisito contrattuale oltre che una buona pratica di processo.
Alcune domande frequenti
Quanto dura un ciclo di miscelazione batch?
Dipende dal prodotto, dalla tipologia di organo miscelante e, soprattutto, dalle necessità del processo. In linea di massima, un miscelatore orizzontale a vomeri raggiunge l’omogeneizzazione completa in dai 3 agli 8 minuti per la maggior parte delle polveri industriali. Per prodotti con requisiti di omogeneizzazione molto elevati, i tempi si estendono fino a 12-15 minuti. A questa tempistica devono essere aggiunti i tempi di carico e scarico mixer. Il tempo di ciclo è uno dei parametri che influenzano direttamente il dimensionamento dell’impianto a monte e a valle del miscelatore.
Si possono aggiungere liquidi durante la miscelazione?
Sì, ed è una soluzione molto usata. Le lance di iniezione consentono di introdurre in modo controllato acqua, oli o additivi durante il ciclo. Il dosaggio è gestito tramite pompe dosatrici integrate nella logica di controllo del miscelatore, con la stessa precisione con cui si gestisce il dosaggio dei solidi.
Come si gestisce la pulizia tra un lotto e l’altro?
La pulizia tra i batch è un tema critico soprattutto nel settore alimentare. I miscelatori sono progettati con geometrie della camera che minimizzano i punti di accumulo, materiali costruttivi idonei al contatto alimentare — AISI 304 o 316L — e accessi facilitati per le operazioni di ispezione e pulizia manuale tra un lotto e l’altro. Per valutare la configurazione più adatta al caso specifico è possibile contattare il team tecnico di Stawimpianti.
|
Vuoi migliorare la gestione dei tuoi processi produttivi nel settore alimentare o chimico? Contattaci per una consulenza tecnica dedicata: analizziamo il tuo prodotto e il tuo processo e ti proponiamo la soluzione più adatta, dal singolo miscelatore all’impianto completo. |